Chưa có sản phẩm trong giỏ hàng.
Cắt Laser Và Cắt CNC Mica — Khác Nhau Ở Đâu, Khi Nào Dùng Cái Nào
Hai máy này thường được nói chung một câu là “máy cắt mica”, nhưng nguyên lý hoàn toàn khác nhau — và vì thế kết quả cũng khác nhau ở những chỗ rất cụ thể.
Laser dùng nhiệt: chùm tia đốt chảy và làm bay hơi vật liệu dọc đường cắt. CNC dùng cơ: một mũi dao xoay tốc độ cao gọt vật liệu đi.
Từ khác biệt gốc đó sinh ra mọi khác biệt còn lại. Bài này đi qua từng điểm để anh chị biết đơn hàng của mình nên chạy máy nào.

Mép cắt — khác biệt nhìn thấy ngay
Đây là thứ phân biệt được bằng mắt trên sản phẩm thành phẩm.
Mép laser bóng trong như đã đánh bóng. Nhiệt làm mặt cắt chảy lỏng rồi đông lại thành bề mặt nhẵn — nói cách khác, laser vừa cắt vừa đánh bóng luôn trong một lần.
Mép CNC mờ đục, thấy được vân dao chạy dọc theo đường cắt. Muốn trong thì phải đánh bóng thêm bằng lửa hoặc bằng máy — thêm một công đoạn.
Với sản phẩm mà mép lộ ra và người dùng nhìn gần — biển chức danh, hộp trưng bày, kệ để bàn — mép bóng sẵn của laser là lợi thế thật, không chỉ là đẹp hơn.
Độ dày cắt được
| Độ dày mica | Laser | CNC |
|---|---|---|
| Dưới 3mm | Rất tốt | Được, nhưng dễ rung tấm mỏng |
| 3 – 10mm | Tốt | Tốt |
| 10 – 20mm | Được, mép bắt đầu hơi vát | Tốt |
| 20 – 50mm | Không phù hợp | Đúng việc của CNC |
Lý do laser đuối ở tấm dày: chùm tia hội tụ tại một điểm rồi loe dần ra, nên cắt càng sâu thì đường cắt càng không thẳng đứng — mặt cắt bị vát nhẹ hình chữ V. Dưới 20mm thì độ vát này nhỏ, không đáng kể. Dày hơn thì thấy rõ.
CNC không có vấn đề đó vì mũi dao thẳng từ trên xuống dưới. Đổi lại, cắt càng dày thì càng chậm và càng phải chạy nhiều lượt.
Bề rộng vết cắt và điều nó ảnh hưởng
Mọi cách cắt đều “ăn” mất một dải vật liệu dọc đường cắt.
- Laser: khoảng 0,1 – 0,2 mm — rất mảnh
- CNC: bằng đường kính mũi dao, thường 3 – 6 mm
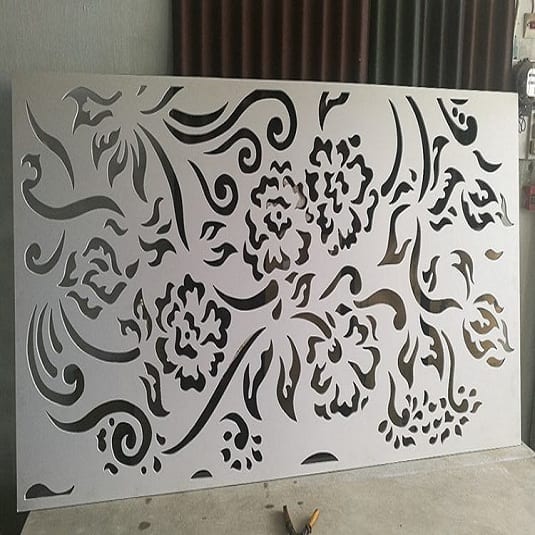
Hệ quả thứ nhất: chi tiết nhỏ. Laser cắt được chữ nhỏ, hoa văn mảnh, lỗ đường kính 1–2mm. CNC không thể cắt lỗ nhỏ hơn đường kính mũi dao của nó.
Hệ quả thứ hai: góc trong. Mũi dao tròn nên mọi góc trong do CNC cắt đều bị bo tròn với bán kính bằng nửa đường kính dao. Muốn góc vuông sắc ở góc trong thì phải dùng laser.
Hệ quả thứ ba: xếp hình tiết kiệm vật liệu. Vết cắt mảnh cho phép xếp các chi tiết sát nhau hơn, bớt phế liệu — đáng kể khi cắt số lượng lớn.
Việc CNC làm được mà laser không làm được
Đây là lý do xưởng cần có cả hai máy.
- Phay rãnh, khoét lõm không xuyên thủng. Laser chỉ cắt xuyên hoặc khắc bề mặt rất nông. CNC hạ dao xuống đúng độ sâu muốn — rãnh trượt, hốc âm, chỗ lõm đặt sản phẩm, chữ nổi khối
- Vát cạnh, bo cạnh theo biên dạng. Đổi mũi dao là tạo được mép vát 45 độ hoặc mép bo tròn dọc cạnh
- Mica dày trên 20mm — như đã nói ở trên
- Khoan lỗ lớn có ren hoặc bậc để bắt ốc chìm
Nói ngắn gọn: laser làm việc hai chiều rất giỏi, CNC làm được cả chiều sâu.
Bảng chọn nhanh theo loại đơn
| Loại việc | Nên dùng | Vì sao |
|---|---|---|
| Menu, biển chức danh, kệ để bàn | Laser | Mỏng, mép phải bóng, có chi tiết |
| Chữ, logo cắt rời | Laser | Chi tiết mảnh, góc sắc |
| Hộp, kệ cắt rời ghép mộng | Laser | Mộng khớp cần vết cắt mảnh |
| Chữ nổi khối dày | CNC | Trên 20mm, cần vát cạnh |
| Khay có hốc âm đặt sản phẩm | CNC | Phay lõm không xuyên |
| Chân đế, giá đỡ mica dày | CNC | Dày, cần khoan lỗ bậc |
| Kệ có rãnh trượt | Kết hợp | Laser cắt biên, CNC phay rãnh |
Nhiều đơn thực tế chạy cả hai máy — cắt biên dạng bằng laser cho mép bóng, rồi đưa qua CNC phay rãnh và vát cạnh.
Hai điều cần biết trước khi gửi file
1. Đường cắt phải khép kín
Bản vẽ có đường hở hoặc hai đường chồng lên nhau ở cùng vị trí sẽ làm máy cắt hai lần một chỗ — vừa chậm vừa để lại vệt cháy. Đây là lỗi file phổ biến nhất.
2. Nét mảnh và lỗ nhỏ có giới hạn
Chi tiết quá mảnh so với độ dày tấm sẽ gãy ngay khi lấy ra khỏi máy. Quy tắc an toàn: nét mảnh nhất không nên nhỏ hơn độ dày tấm. Mica 5mm thì tránh để nét dưới 5mm, nhất là nét dài.
Nếu thiết kế có chỗ mảnh không tránh được, xưởng sẽ báo trước để chỉnh — hoặc tăng độ dày, hoặc chỉnh lại nét.
Câu hỏi thường gặp
Cắt laser có làm mica ngả vàng ở mép không?
Mica trong cắt đúng thông số thì mép trong, không vàng. Vệt vàng hoặc nâu ở mép xuất hiện khi công suất quá cao hoặc chạy quá chậm — nhiệt tích lại làm cháy nhẹ vật liệu. Đây là vấn đề căn máy, không phải giới hạn của laser.
Vì sao mép mica cắt xong bị nứt sau vài tuần?
Hiện tượng rạn chân chim ở mép thường do ứng suất tích trong tấm gặp phải dung môi hoặc keo. Hay xảy ra nhất khi dán ngay sau khi cắt, ở sản phẩm dùng mica đùn. Ủ nhiệt nhẹ trước khi dán giải quyết được — chi tiết ở bài mica đúc và mica đùn.
Cắt số lượng lớn thì chạy máy nào nhanh hơn?
Với chi tiết mỏng dưới 10mm, laser nhanh hơn rõ rệt và xếp hình tiết kiệm vật liệu hơn. Với chi tiết dày, CNC là lựa chọn duy nhất khả thi. Đơn lớn ở xưởng thường chia: phần mỏng chạy song song trên nhiều máy laser, phần dày chạy CNC.
Gửi file định dạng gì?
File vector — AI, CDR, DXF, SVG, PDF vector. Ảnh JPG hay PNG không dùng cắt được vì máy cần đường nét toán học, không phải điểm ảnh. Nếu chỉ có ảnh chụp mẫu hoặc bản vẽ tay, gửi qua để xưởng dựng lại thành file cắt.
Cắt được vật liệu gì khác ngoài mica?
Laser cắt tốt mica, gỗ mỏng, giấy, da, vải. Tuyệt đối không cắt PVC và formex bằng laser — sinh khí độc ăn mòn máy và hại người. CNC cắt được cả những vật liệu không cắt laser được, gồm cả nhôm tấm mỏng.
Độ chính xác đạt bao nhiêu?
Cả hai máy đều đạt độ chính xác cao hơn yêu cầu của hầu hết sản phẩm mica trưng bày. Sai lệch thực tế thường đến từ chỗ khác: mica giãn nở theo nhiệt độ, và tấm nguyên liệu có dung sai độ dày của nhà sản xuất. Với chi tiết cần lắp khít, xưởng tính bù trừ phần này khi lên file.
Gửi bản vẽ để xưởng chọn máy
Anh chị không cần tự quyết định chạy máy nào. Gửi bản vẽ hoặc ảnh mẫu, độ dày dự kiến và số lượng — SDC xem file rồi đề xuất phương án cắt hợp lý nhất về cả chất lượng lẫn chi phí, kèm nhận xét nếu thiết kế có chỗ khó gia công.
Xưởng có 10 máy laser và máy CNC chạy cả ngày, nên đơn gấp và đơn số lượng đều xử lý được.
Nhắn Zalo 0914.194.494 · Gọi 0914.194.494
Đọc thêm: Uốn nhiệt mica · Mica đúc và mica đùn · Quy trình gia công mica · Dịch vụ gia công